Artykuł sponsorowany
Jak rozpoznać, że dodatek barwiący nie pasuje do warunków przetwórstwa przed uruchomieniem linii
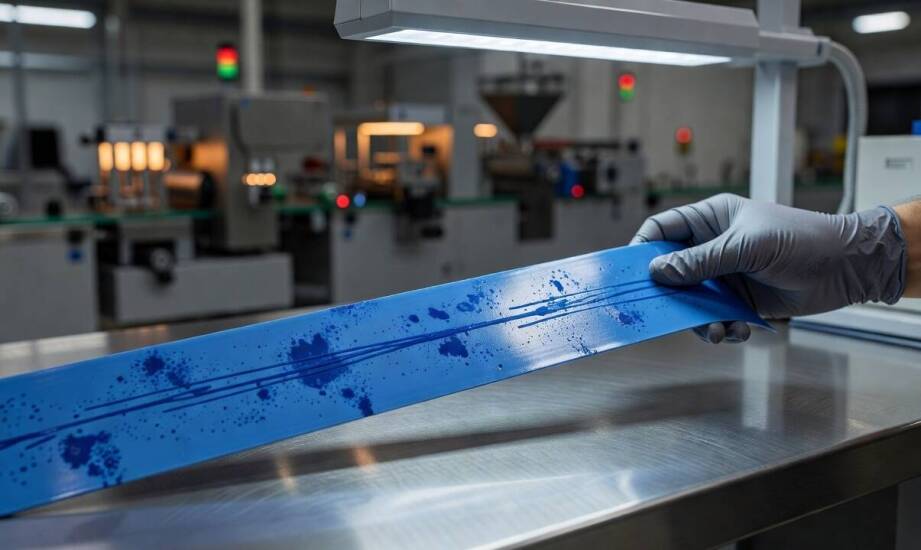
Podczas testów laboratoryjnych nowy koncentrat barwiący wydaje się idealnie dobrany do deklarowanego polimeru. Próbki wyjściowe zachowują pożądany, równomierny odcień i gładką strukturę zewnętrzną. Sytuacja zmienia się diametralnie po uruchomieniu pełnoskalowej linii produkcyjnej. Na wypraskach pojawiają się nieoczekiwane smugi, a lokalne przebarwienia psują estetykę detalu, chociaż parametry wtryskarki nie odbiegają od początkowych zaleceń dostawcy. Taki scenariusz dowodzi, że sprawdzony w teorii barwnik do tworzyw sztucznych wymaga ścisłej weryfikacji w rzeczywistych warunkach przetwórstwa. Sama karta techniczna surowca rzadko ujawnia wszystkie zmienne panujące wewnątrz układu uplastyczniającego potężnej maszyny. Wysokie siły ścinające i zmienne ciśnienie szybko weryfikują rzeczywiste powinowactwo chemiczne matrycy oraz użytych dodatków.
Barwnik do tworzyw sztucznych a struktura matrycy polimeru
Zgodność dodatku barwiącego z matrycą opiera się na trzech głównych filarach: powinowactwie chemicznym, stabilności cieplnej oraz zdolności do równomiernego rozproszenia. Stabilność termiczna barwnika musi odpowiadać temperaturze przetwórstwa docelowego polimeru. Pigment nie może ulegać przedwczesnej degradacji w cylindrze maszyny. Rozpad chemiczny zachodzi tam bardzo szybko pod wpływem dostarczonego ciepła i skumulowanej energii mechanicznej obracającego się ślimaka.
Pigmenty nieorganiczne, takie jak tlenki żelaza, wykazują zazwyczaj znacznie wyższą odporność na skrajne temperatury niż jaskrawe substancje organiczne. Z tego powodu dobór bazy kolorystycznej pod wymagający poliwęglan czy poliamid narzuca konieczność zastosowania zaawansowanych, wysoce stabilnych termicznie układów. Równie kluczowy pozostaje nośnik użyty w samym masterbatchu. Baza koncentratu powinna posiadać wskaźnik szybkości płynięcia zbliżony do głównego tworzywa, co znacząco obniża ryzyko oddzielenia się faz podczas wtrysku.
Struktura wewnętrzna tworzywa bezpośrednio determinuje sposób absorpcji wprowadzanych dodatków. Polimery amorficzne, takie jak polistyren, charakteryzują się luźnym i nieuporządkowanym układem łańcuchów makromolekularnych. Taka specyficzna budowa sprawia, że cząsteczki pigmentu swobodnie wnikają w wolne przestrzenie polimeru amorficznego, ułatwiając uzyskanie doskonałej dyspersji i wysokiej przejrzystości detalu.
Tworzywa o strukturze krystalicznej, do których należą polietylen czy polipropylen, zachowują się w trakcie przetwórstwa zupełnie inaczej. Ich gęsto upakowane obszary stanowią barierę fizyczną, która utrudnia równomierne rozprowadzenie substancji. Krystalizacja matrycy wypycha cząstki pigmentu do stref amorficznych, co nierzadko skutkuje powstawaniem mikroskopijnych różnic w intensywności koloru. Przetwórcy muszą uwzględniać te różnice molekularne już na wczesnym etapie projektowania receptury produkcyjnej.
Parametry procesu i wizualne objawy niedopasowania surowców
Zachowanie dodatku w maszynie przetwórczej zależy od precyzyjnego ustawienia temperatury stopu, czasu przebywania materiału w układzie oraz samej intensywności mieszania. Zbyt wysoki profil temperaturowy lub częste, nieplanowane postoje maszyny wywołują natychmiastową degradację wrażliwych składników. Z kolei niska temperatura prowadzi do niedostatecznego uplastycznienia polimerowego nośnika. Zbyt wysoka lepkość stopu uniemożliwia prawidłowe roztarcie aglomeratów, podczas gdy zbyt niska powoduje ich niekontrolowane spływanie w formie smug.
Czas przebywania w cylindrze staje się krytyczny podczas produkcji elementów grubościennych, gdzie cykl wtrysku ulega znacznemu wydłużeniu. Każda dodatkowa minuta ekspozycji na wysoką temperaturę potęguje ryzyko nieodwracalnej degradacji łańcuchów polimerowych. Agresywne mieszanie i wysokie obroty ślimaka skutecznie rozbijają grudki bazy, jednak generują przy tym ciepło tarcia przyspieszające niepożądane interakcje.
Konsekwencje błędnego doboru parametrów i materiałów stają się błyskawicznie widoczne na gotowym produkcie. Praktyka pokazuje, że docelowy barwnik do tworzyw sztucznych musi posiadać margines odporności termicznej przewyższający maksymalną temperaturę na dyszy wtryskarki. Najbardziej powszechnym defektem pozostają smugi, wynikające z niedostatecznej dyspersji. Zauważalne ciemne punkty i przypalenia na powierzchni to bezpośredni dowód na przekroczenie granicy stabilności cieplnej. Nierówny połysk lub silne zmętnienie wskazują na niekompatybilność fazową użytych składników. W skrajnych sytuacjach nadmiar niewłaściwie dobranego pigmentu znacząco obniża wytrzymałość mechaniczną detalu, prowadząc do jego kruchości.
Weryfikacja zgodności w warunkach produkcyjnych
Praktyka przemysłowa w branży przetwórstwa chemicznego opiera się na ścisłym dopasowaniu parametrów i indywidualnym projektowaniu nośników. Firma GRANCOLOR opracowuje koncentraty barwiące i mieszanki pigmentowe, uwzględniając stabilizatory UV oraz specyfikę matryc polimerowych stosowanych przez odbiorców. Taka produkcja wymaga wnikliwej analizy docelowych warunków wtrysku i wytłaczania na konkretnym parku maszynowym.
Osiągnięcie w pełni powtarzalnego koloru wymaga traktowania zgodności dodatku jako złożonej relacji fizykochemicznej. Powinowactwo materiałowe, profil temperaturowy wtryskarki i budowa krystaliczna polimeru tworzą nierozerwalny system naczyń połączonych. Tylko pełne zrozumienie tych mechanizmów chroni zakład produkcyjny przed generowaniem kosztownych braków.
Kategorie artykułów
Polecane artykuły

Zawieszki do biżuterii hurt – jak wpływają na estetykę finalnych wyrobów?
Zawieszki do biżuterii hurtowe mają istotne znaczenie dla estetyki finalnych wyrobów, wpływając na ich unikalność i atrakcyjność. Różnorodność wzorów oraz materiałów pozwala projektantom na tworzenie biżuterii dopasowanej do oczekiwań klientów. Warto zwrócić uwagę na szeroki wybór zawieszek ze srebr

Proces wymiany szyb w aucie – etapy, wymagania i praktyczne aspekty
Wymiana szyby w aucie to proces, który wpływa bezpośrednio na bezpieczeństwo jazdy, szczelność nadwozia i komfort kierowcy. Poniżej znajdziesz praktyczny przewodnik: etapy krok po kroku, wymagania techniczne i organizacyjne, czasy realizacji oraz najczęstsze pytania klientów. Już na wstępie: fachowa